生产优质精密光亮钢管 技术标准、生产工艺与质量失控的严重后果
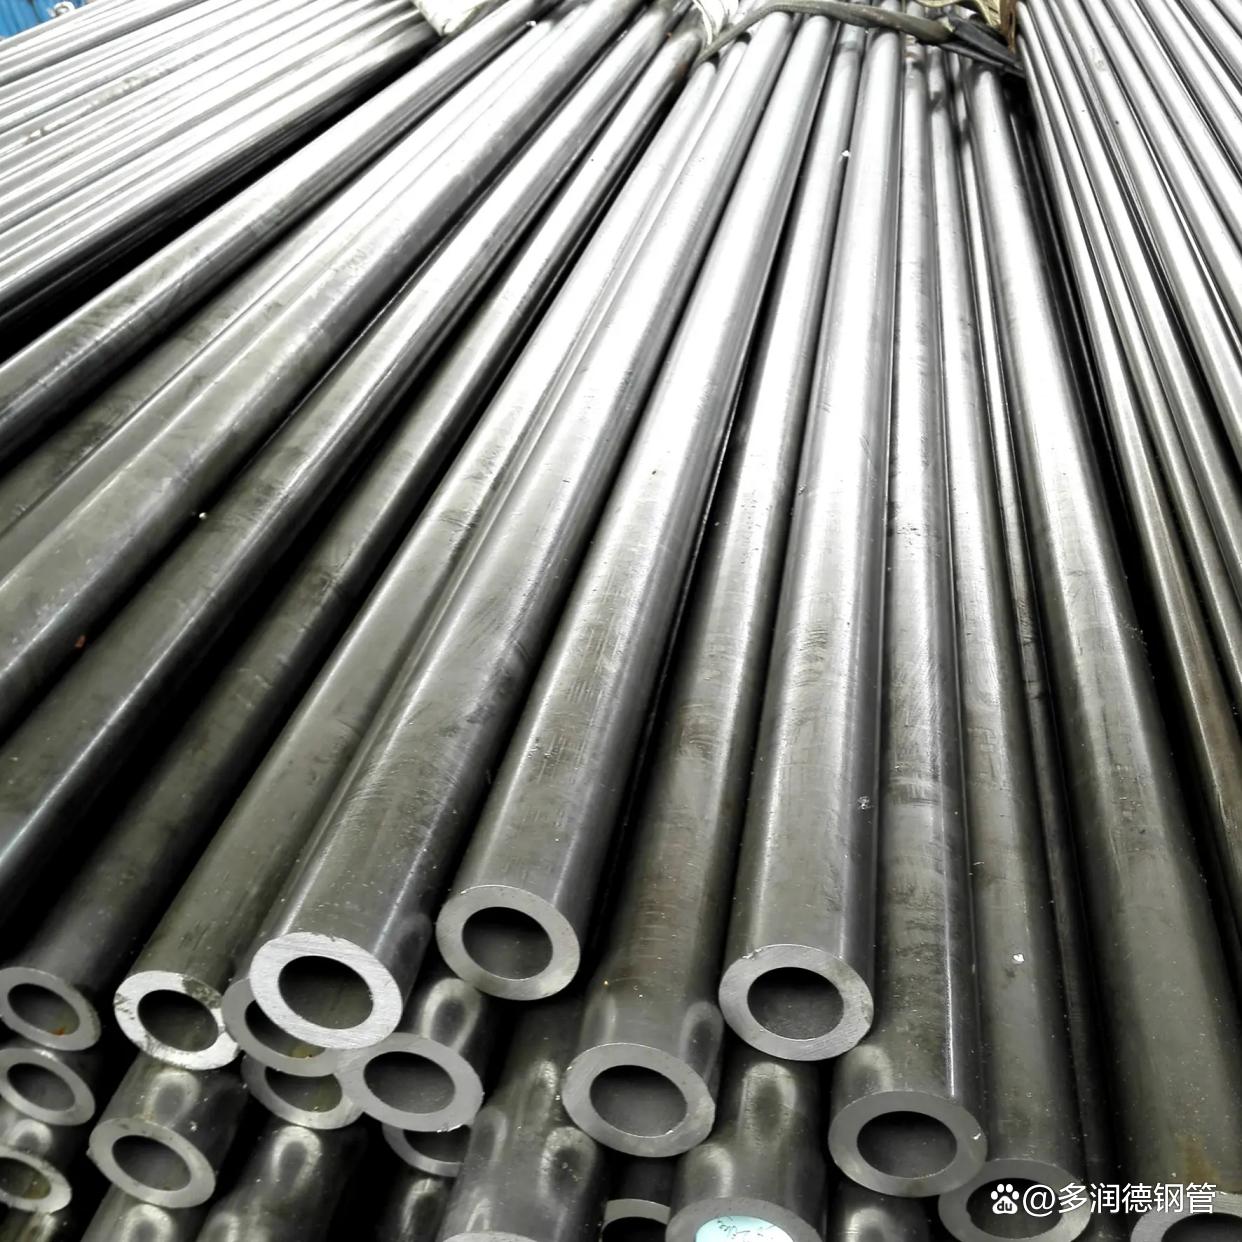
精密光亮钢管作为高端装备制造、汽车工业、液压气动、精密仪器等领域的核心基础材料,其质量直接决定了终端产品的性能与寿命。生产优质精密光亮钢管并非单一工序的优化,而是一项贯穿技术标准、工艺控制与全流程质量管理的系统工程。任何环节的疏漏,都可能引发从产品失效到安全事故的严重后果。
一、技术标准:优质精密光亮钢管的基准线
优质精密光亮钢管的生产必须严格遵循多层次的标准体系。在国内,GB/T 3639《冷拔或冷轧精密无缝钢管》对尺寸精度、表面质量、力学性能提出了明确要求;国际层面,DIN 2391(欧洲精密钢管标准)、ASTM A519(美国机械用无缝碳钢与合金钢管标准)以及JIS G3445(日本机械结构用钢管标准)则是出口与高端配套的通行证。
从技术指标看,精密光亮钢管的核心标准集中在四个方面:
- 尺寸精度:外径公差通常控制在±0.05mm以内,壁厚公差不超过±5%,高精度产品甚至要求±0.02mm级的外径公差。内径与壁厚的均匀性是衡量工艺水平的关键。
- 表面质量:光亮管表面粗糙度Ra值一般要求≤0.4μm,优质产品可达Ra0.2μm以下;内外表面不得存在裂纹、折叠、结疤、划伤、氧化皮等缺陷。
- 力学性能:根据钢种与用途,抗拉强度、屈服强度、延伸率及硬度须满足对应标准。例如液压系统用管需保证足够的抗压强度与疲劳寿命。
- 工艺性能:包括压扁试验、扩口试验、弯曲试验及无损检测(涡流探伤、超声探伤)合格率。内外表面脱碳层深度须严格控制,避免影响后续热处理与使用性能。
化学成分的精确控制是前提。碳、硅、锰、磷、硫五大元素及微量元素(如铬、钼、镍)的配比偏差,将直接影响钢管的加工性能与最终机械性能。
二、生产工艺:从管坯到光亮成品的全链条控制
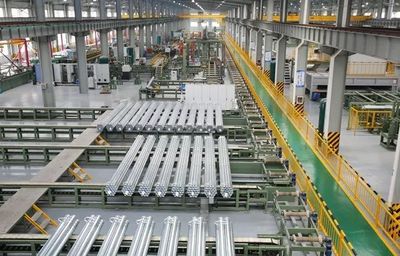
优质精密光亮钢管的生产通常采用“冷轧+冷拔+光亮热处理”联合工艺路线,核心流程包括:管坯准备→穿孔(或荒管准备)→酸洗润滑→冷轧/冷拔→去油→光亮热处理→矫直→精整→无损检测→防锈包装。每一道工序都有严苛的工艺参数要求。
- 管坯与穿孔:选用优质管坯,严格控制化学成分与低倍组织。穿孔温度与变形速率影响荒管的壁厚均匀性,壁厚不均将遗传至成品。
- 冷轧与冷拔:冷轧(多用二辊或多辊轧机)负责减壁与改善尺寸精度;冷拔用于控制外径与内径。总变形量与道次分配需精确设计,避免加工硬化过度导致开裂。润滑与模具质量决定表面粗糙度。
- 光亮热处理:在保护气氛(如氢气、氮氢混合气)下进行退火或正火,是获得光亮表面与理想组织的关键。温度、保温时间与冷却速率的偏差,会造成脱碳、晶粒粗大或力学性能不达标。
- 矫直与精整:多辊矫直保证直线度(通常≤1mm/m),精整工序(如抛光、定径)进一步优化尺寸与表面。
- 检测与包装:涡流探伤与超声探伤用于检出内外缺陷;尺寸抽检与表面质量全检缺一不可。防锈处理与包装不当,可能导致储运过程中的腐蚀损伤。
三、质量失控的严重后果
精密光亮钢管若在技术标准执行或工艺控制上出现偏差,后果具有连锁性与严重性:
- 液压与气动系统失效:尺寸超差或表面缺陷会破坏密封配合,导致泄漏、压力波动乃至系统瘫痪;内壁划伤可能成为裂纹源,引发高压油管爆裂,造成设备损毁与人身伤害。
- 汽车与机械结构安全风险:用于减震器、转向柱、传动轴的精密管,若力学性能不足或存在内部缺陷,在交变载荷下可能疲劳断裂,直接威胁行车安全。
- 精密仪器与医疗器械污染:内表面粗糙度超标或残留氧化皮,会影响流体洁净度;在医疗设备中,微小的颗粒脱落可能引发感染或检测误差。
- 后续加工灾难性损失:冷轧、冷拔管若脱碳层过深或硬度不均,在客户进行淬火、焊接或精密加工时会出现变形、开裂,导致批量报废,造成重大经济损失与供应链中断。
- 品牌与合规风险:不符合DIN、ASTM等标准的产品流入市场,将面临退货、索赔与认证撤销,损害企业信誉与市场准入资格。
优质精密光亮钢管的生产,必须以标准为纲、以工艺为本、以检测为眼。任何对技术标准的妥协或对工艺参数的轻视,都不是简单的“质量波动”,而是可能演变为设备事故、人身伤害与系统性经济损失的严重后果。唯有将全流程质量控制内化为生产纪律,才能持续产出真正意义上的“优质精密光亮钢管”。
如若转载,请注明出处:http://www.longxiangpipe.com/product/16.html
更新时间:2026-10-28 20:29:57